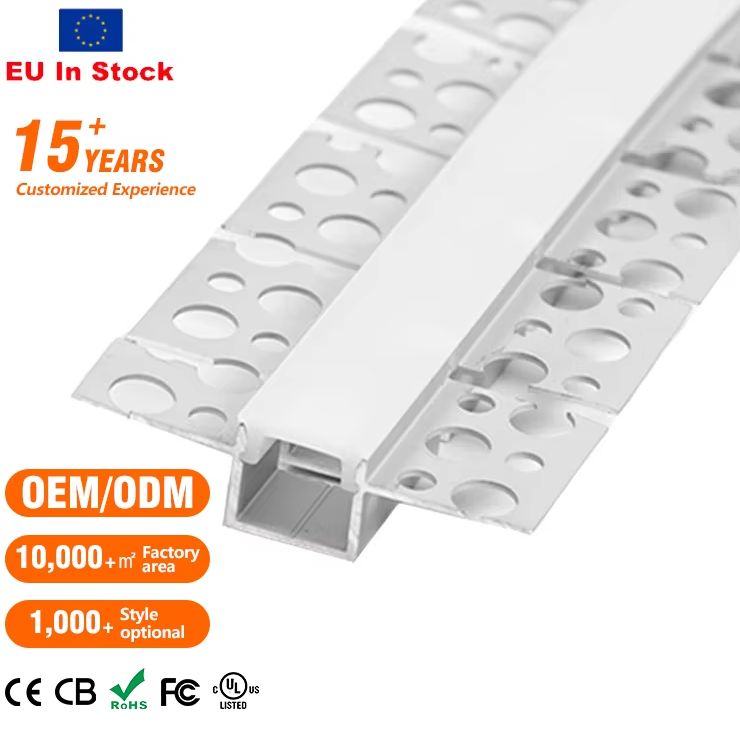
ইঞ্জিনিয়াররা শুধুমাত্র রংয়ের নমুনা দেখে অ্যালুমিনিয়াম প্রোফাইল বাছাই করেন না। তারা মিশ্র ধাতু, টেম্পার, দেয়ালের পুরুত্ব, কাটার সহনশীলতা, ফিনিশ মান এবং অ্যাকসেসরি সামঞ্জস্য পরীক্ষা করেন। ক্যাটালগে যে প্রোফাইলটি ভালো দেখাচ্ছে, সেটি সাইটে ব্যর্থ হতে পারে কারণ একটি জয়েনার ০.৫ মিমি বাইরে হতে পারে অথবা ডিফিউজার স্লটটি খুব টাইট হতে পারে। সেরা স্পেসিফায়াররা প্রোফাইলটিকে একটি সিস্টেম হিসেবে বিবেচনা করেন: এক্সট্রুশন, ডিফিউজার, এন্ড ক্যাপ, মাউন্টিং ক্লিপ এবং ড্রাইভার ট্রে—সবগুলোকে একসাথে কাজ করতে হবে।
ASTM B221 অ্যালুমিনিয়াম এক্সট্রুশনের রাসায়নিক গঠন ও মাত্রার জন্য একটি স্বীকৃত ভিত্তি প্রদান করে। ৬০৬৩-টি৫ লিনিয়ার লাইটিংয়ের জন্য এখনও একটি সাধারণ পছন্দ, কারণ এটি পরিষ্কারভাবে এক্সট্রুড হয় এবং তাপ ভালোভাবে স্থানান্তরিত করে। কিন্তু শুধুমাত্র অ্যালয় একটি সোজা রান নিশ্চিত করে না। ডাই ডিজাইন, শীতলীকরণ এবং স্ট্রেচিং নিয়ন্ত্রণই নির্ধারণ করে যে তিন মিটার দৈর্ঘ্যের একটি টুকরো গ্রহণযোগ্য বো ও টুইস্টের মধ্যে থাকবে কিনা।
লাইটওয়ুলফ ১৯৯১ সালে জার্মানিতে শুরু হয় এবং পরে গুয়াংডংয়ে একটি উৎপাদন কেন্দ্র স্থাপন করে। এই সংমিশ্রণটি একটি লেবেলের চেয়ে বেশি গুরুত্বপূর্ণ। জার্মান ডিজাইন তত্ত্বাবধান সাধারণত ইন্টারফেসের বিস্তারিত বিষয়গুলিতে ফোকাস করে: কীভাবে একটি ডিফিউজার সঠিকভাবে বসে, কীভাবে একটি এন্ড ক্যাপ একটি স্ক্রুকে লুকায়, কীভাবে একটি সাসপেনশন কিট সঠিকভাবে সামঞ্জস্য করে। চীনা উৎপাদন স্কেল, টুলিং নমনীয়তা এবং এক্সট্রুশন ডাইয়ের উপর দ্রুত পুনরাবৃত্তির সুযোগ প্রদান করে।
যেসব প্রকৌশলী একাধিক প্রকল্পে অ্যালুমিনিয়াম প্রোফাইল নির্দিষ্ট করেন, তারা প্রায়শই ব্যাচগুলির মধ্যে সামঞ্জস্যতা নিয়ে উদ্বিগ্ন থাকেন। যদি কোনো প্রকল্প একটি নির্দিষ্ট ফিনিশ দিয়ে শুরু হয় এবং পরবর্তী পর্যায়ে আরও পিস প্রয়োজন হয়, তবে রং এবং জ্যামিতি মিলতে হবে। একটি একক উৎপাদন ভিত্তি—যেখানে অভ্যন্তরীণ এক্সট্রুশন ও ফিনিশিং সুবিধা রয়েছে—মিল না হওয়ার ঝুঁকি কমায়।
প্রতিটি প্রকল্পের জন্য একই মানের প্রয়োজন হয় না। শুষ্ক অভ্যন্তরীণ কোভ একটি স্ট্যান্ডার্ড অ্যানোডাইজড ফিনিশ এবং স্ন্যাপ-ইন ডিফিউজার দিয়ে যথেষ্ট হতে পারে। কিন্তু উপকূলীয় পায়চারি পথ বা স্যুইমিং পুলের প্রান্তের মতো স্থানগুলিতে ফাস্টেনার, গ্যাসকেট এবং ড্রেনেজের প্রতি বেশি মনোযোগ দেওয়া প্রয়োজন। নীচের টেবিলে সাধারণ বিকল্পগুলির তুলনা করা হয়েছে।
| প্যারামিটার | স্ট্যান্ডার্ড অভ্যন্তরীণ প্রোফাইল | বহিরঙ্গন বা আর্দ্র এলাকার প্রোফাইল | কেন এটা ব্যাপার |
|---|---|---|---|
| ধাতু এবং টেম্পার | 6063-T5 | ৬০৬৩-টি৫ বা ৬০৬১-টি৬ | শক্তি এবং তাপ পথ |
| ফাস্টনার | জিঙ্ক প্লেটেড স্টিল | স্টেইনলেস স্টিল | গ্যালভানিক করোজন |
| গ্যাসকেট | ইপিডিএম বা সিলিকন | সিলিকন | ইউভি এবং কম্প্রেশন সেট |
| সমাপ্তি | অ্যানোডাইজড বা পাউডার কোট | অ্যানোডাইজড প্লাস সিল করা | লবণ এবং আর্দ্রতা |
| পানি নির্গমন | গুরুত্বপূর্ণ নয় | জল নিষ্কাশন ছিদ্র, ঢাল | দাঁড়িয়ে থাকা জল |
কোয়ালানড এবং কোয়ালিকোট লেবেলগুলি স্পেসিফায়ারদের অ্যানোডাইজিং এবং কোটিংয়ের মানের জন্য একটি চেনা যাওয়া মানদণ্ড প্রদান করে। আইইএস এলএম-৮০ এবং টিএম-২১ ডেটা লুমেন রক্ষণাবেক্ষণের পূর্বাভাস দেওয়ার সময় সহায়তা করে, যদিও সেই সংখ্যাগুলি পরীক্ষার সেটআপে তাপীয় শর্তগুলির উপর ভিত্তি করে।
দক্ষিণ-পূর্ব এশিয়ায় অবস্থিত একটি রিসর্ট প্রকল্পে একটি উন্মুক্ত পুল ডেক বরাবর রৈখিক আলোকসজ্জা স্থাপন করা হয়েছিল। প্রথম ইনস্টলেশনে স্ট্যান্ডার্ড অ্যানোডাইজড অ্যালুমিনিয়াম প্রোফাইল, জিঙ্ক প্লেটেড স্ক্রু এবং ইপিডিএম গ্যাস্কেট ব্যবহার করা হয়েছিল। একটি বৃষ্টিকালের পর, দলটি শেষ ক্যাপগুলির চারপাশে সাদা কর্রোশন এবং দুটি ড্রাইভার কম্পার্টমেন্টের ভিতরে জল পেয়েছিল। ৪ মিটার দৈর্ঘ্যের একটি স্প্যানের মাঝখানে ডিফিউজারটিও ঝুলে পড়েছিল।
সমাধানটি একটি একক পণ্য পরিবর্তন ছিল না। দলটি ৬০৬৩-টি-৫ এক্সট্রুশনে স্থানান্তরিত হয়েছিল, যার চ্যানেলটি সামান্য গভীরতর ছিল, স্টেইনলেস স্টিলের ফাস্টেনার, সিলিকন গ্যাস্কেট এবং প্রতিটি রানের নিম্ন প্রান্তে একটি ছোট জল নিষ্কাশন ছিদ্র ব্যবহার করা হয়েছিল। তারা মধ্য-স্প্যান সাপোর্ট ক্লিপও যোগ করেছিল। পরবর্তী বৃষ্টিকালে জল প্রবেশ করেনি। শিক্ষা: জলরোধীকরণ হলো একটি সিস্টেম, কোনো গ্যাস্কেট নয়।
ইঞ্জিনিয়াররা সেইসব সরবরাহকারীদের বিশ্বাস করেন যারা দ্রুত প্রশ্নের উত্তর দেন এবং যা অর্ডার করা হয়েছিল তা পাঠান। এটা মৌলিক মনে হলেও, সাইটের সময়সূচী কঠোর। একটি অনুপস্থিত এন্ড ক্যাপ বা ভুল দৈর্ঘ্যে কাটা ডিফিউজার কয়েক দিন ধরে ক্রুকে বাধা দিতে পারে। লাইটওয়াল্ফের গুয়াংডং-এ অবস্থিত কারখানায় প্রায় ৭০ জন লোকের একটি দল কাজ করে, যাদের কাছে সম্পূর্ণ পরিসরের উৎপাদন সরঞ্জাম রয়েছে, যা সামঞ্জস্যপূর্ণ এক্সট্রুশন, ফিনিশিং এবং অ্যাক্সেসরি প্যাকিং-কে সমর্থন করে।
অন্য একটি বিষয় হলো প্রকৌশল সমর্থন। কিছু প্রকল্পের প্রোফাইল নির্বাচন, মাউন্টিং বিবরণ অথবা ড্রাইভার কম্পার্টমেন্টের লেআউটে সহায়তা প্রয়োজন হয়। যদি কোনো সরবরাহকারী ফ্যাব্রিকেশনের আগে সিলিং প্ল্যান বা ফ্যাসাড সেকশন পর্যালোচনা করতে পারে, তবে পরে পুনরায় কাজ করার প্রয়োজন হয় না। এই ধরনের সমর্থন প্রায়শই একবারের ক্রেতাকে পুনরায় নির্দিষ্টকারীতে পরিণত করে।
১০০০+ সংখ্যাটি একটি ব্যাজের মতো শোনালেও, সাধারণত এটি পুনরাবৃত্তি ব্যবসার প্রতিফলন। প্রকৌশলীরা ফিরে আসেন যখন প্রথমবারের মতো প্রোফাইলটি ঠিকমতো ফিট করে, যখন বিভিন্ন পর্যায়ে ফিনিশগুলো মিলে যায় এবং যখন কোনো সরবরাহকারী বুঝতে পারে যে একটি রৈখিক রান হলো একটি সিস্টেম। লাইটওয়াল্ফ ১৯৯১ সাল থেকে এলইডি লাইটিংয়ে সক্রিয় এবং বর্তমানে ৫০টির বেশি দেশে বিক্রয় করছে। গুয়াংডং-এ কোম্পানির নিজস্ব উৎপাদন কেন্দ্রটি অ্যালুমিনিয়াম প্রোফাইল, এলইডি স্ট্রিপ, সিলিকন নিয়ন, সিওবি স্ট্রিপ এবং রৈখিক ফিক্সচারগুলোকে এক ছাতের নীচে রাখে। প্রকৌশলীদের জন্য এটি অর্থ করে কম হ্যান্ডঅফ, কঠোর টলারেন্স এবং পরিকল্পনা করা সহজ সাপ্লাই চেইন।
 EN